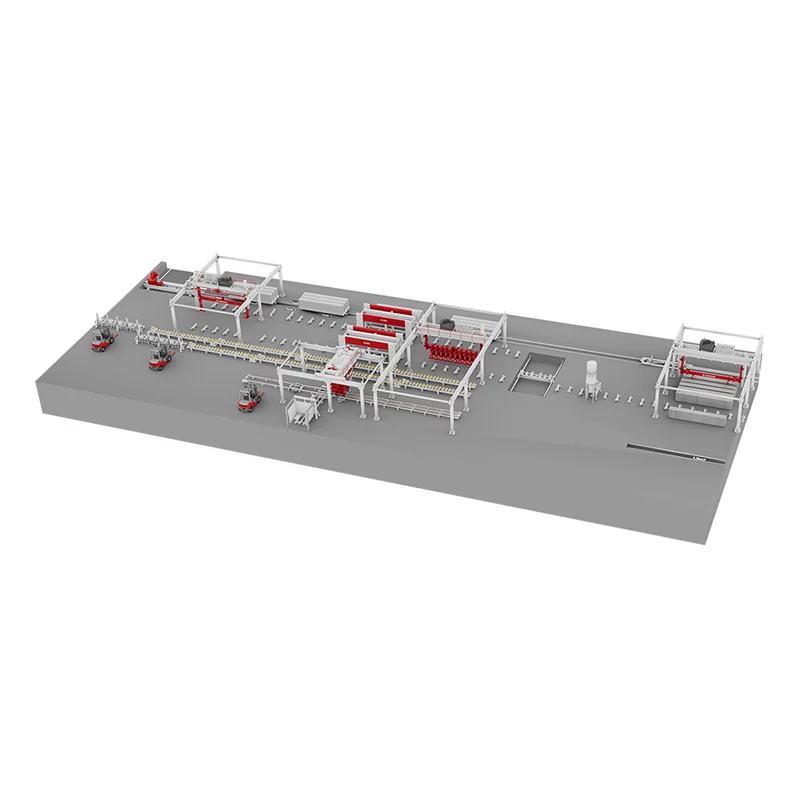
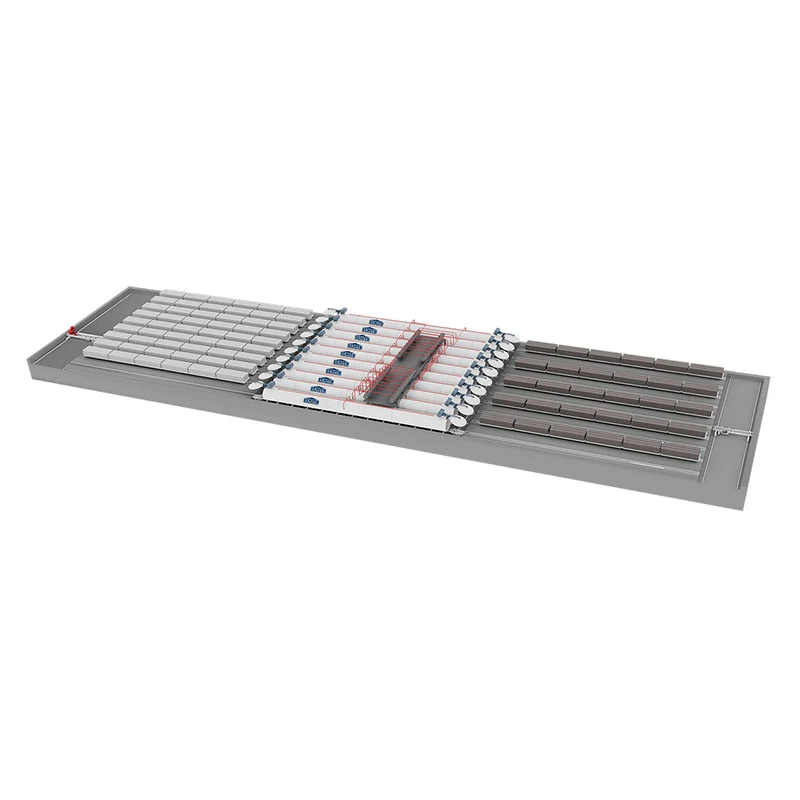
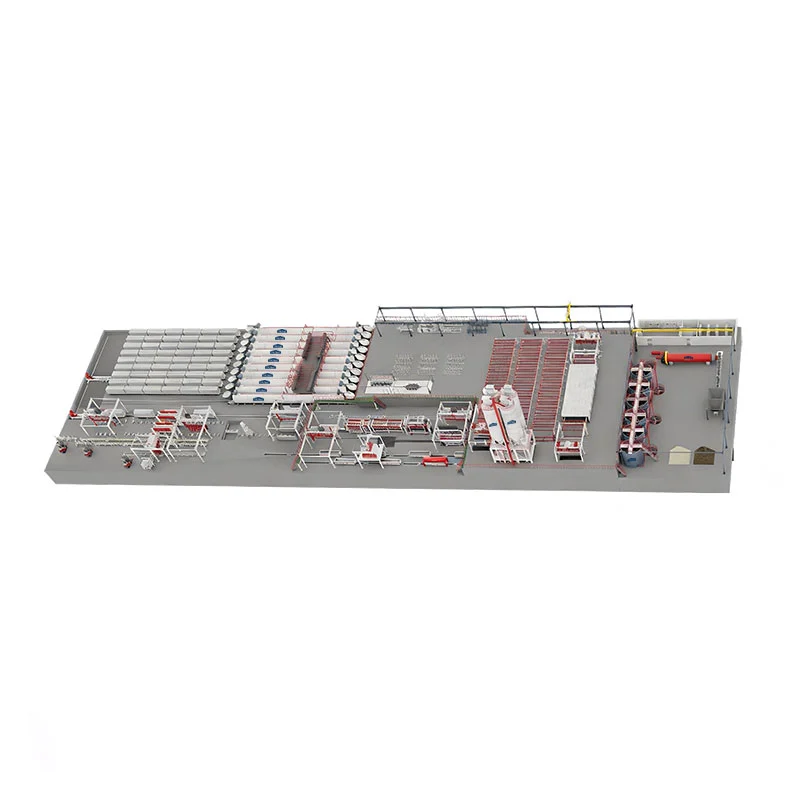
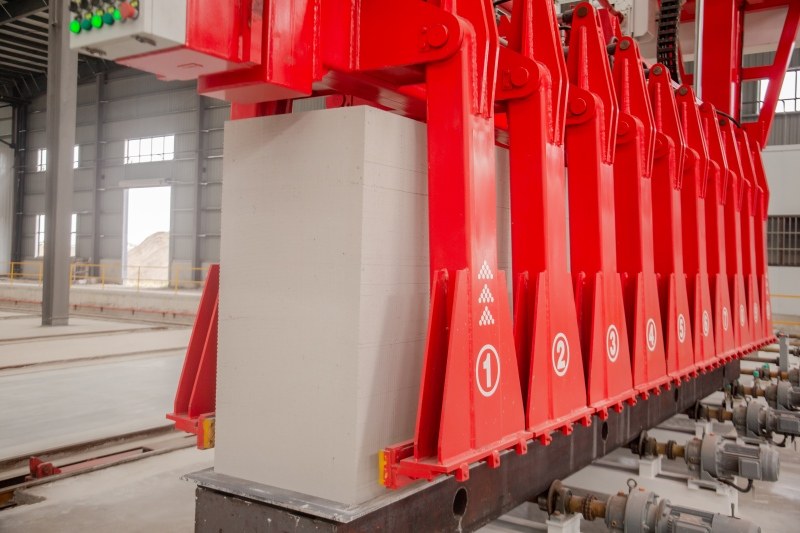
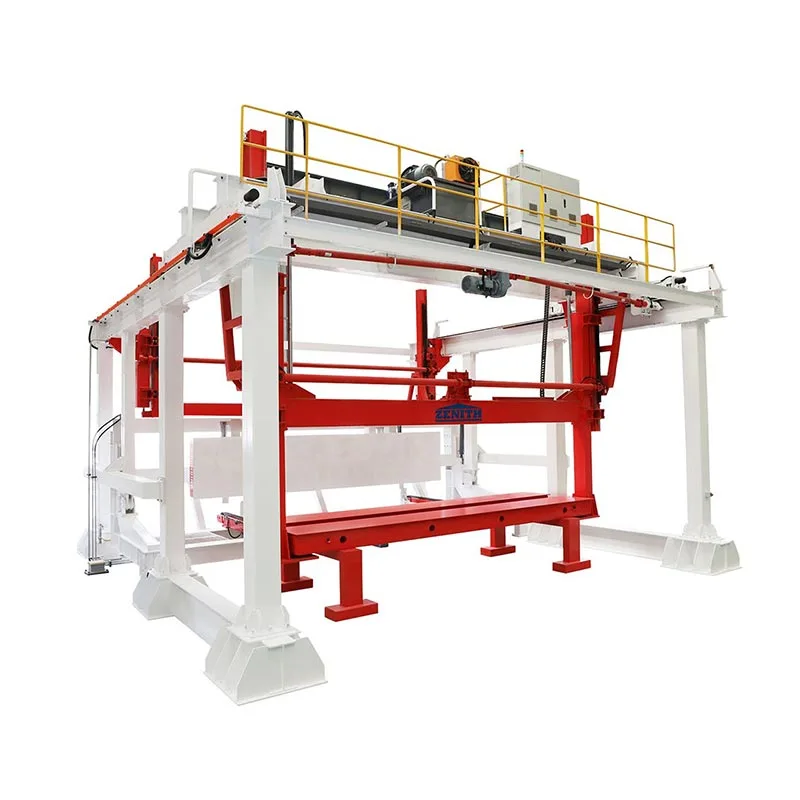
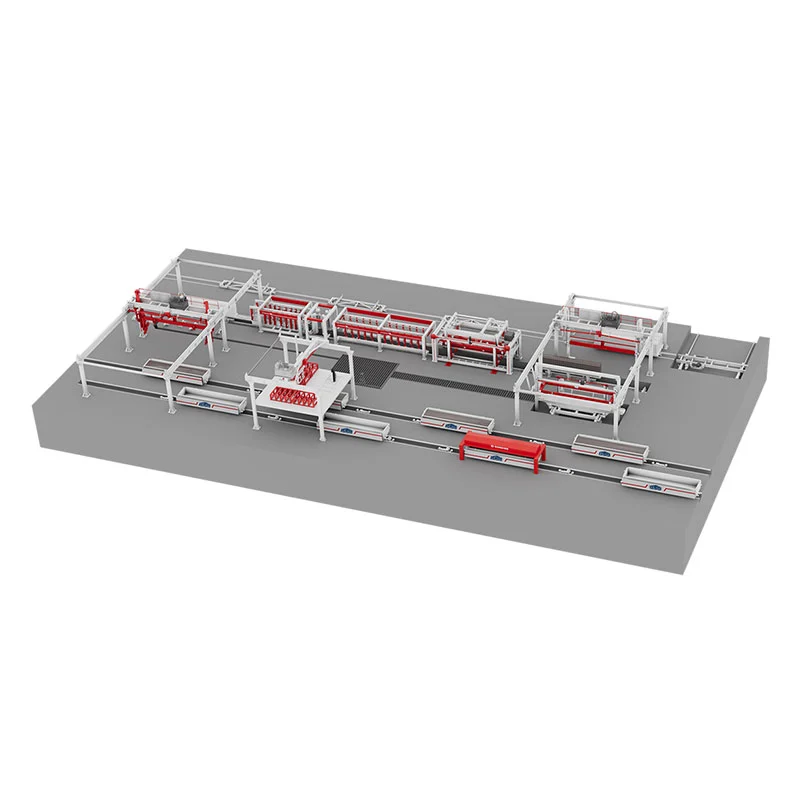
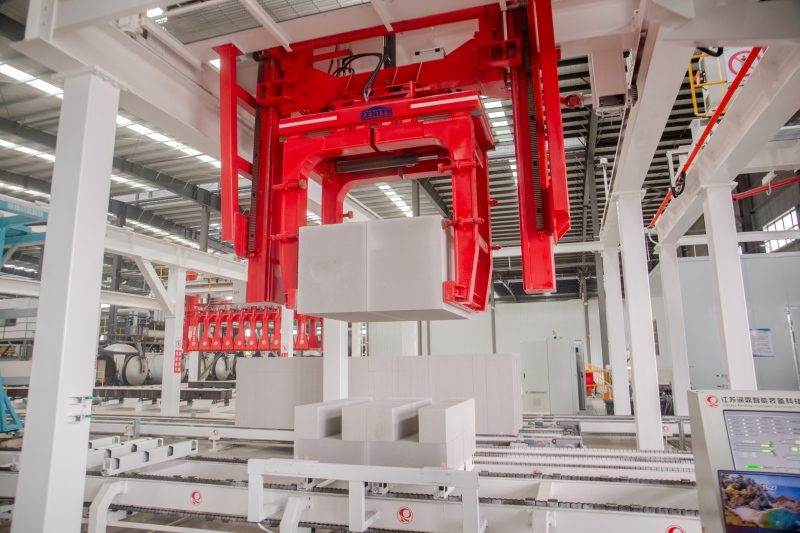
در دنیای رقابتی تولید بتن هوادهی اتوکلاو شده (AAC)، دقت، سرعت و ثبات موفقیت را مشخص می کند. سیستم های PLC به عنوان سنگ بنای اتوماسیون مدرن ظاهر شده اند و نحوه تولید ورق های AAC را تغییر می دهند. با ادغام کنترل کننده های منطقی قابل برنامه ریزی درورق AACتجهیزات خط تولید، تولید کنندگان خطاهای دستی را حذف می کنند، زمان خرابی را کاهش می دهند و به بهینه سازی فرآیند در زمان واقعی دست می یابند. کارخانه ما پس از اتخاذ راه حل های مبتنی بر PLC از Zenith شاهد افزایش 40 درصدی در توان و کاهش قابل توجه ضایعات بوده است. این سیستم ها بچینگ، اختلاط، برش و پخت را با قابلیت اطمینان بی نظیری هماهنگ می کنند و اطمینان حاصل می کنند که هر ورق با مشخصات دقیق مطابقت دارد.
بدون PLC، تولید ورق AAC از چگالی ناسازگار، برش ناهموار و ناکارآمدی انرژی رنج می برد. ادغام پیشرفته PLC Zenith هر مرحله را از آماده سازی دوغاب تا کنترل اتوکلاو هماهنگ می کند. نتیجه؟ بازده بالاتر، هزینه های عملیاتی کمتر و مقیاس پذیری یکپارچه. چه ورق های نازک و چه صفحات ضخیم تولید کنید، یک سیستم PLC با طراحی خوب، ستون فقرات داده ها را برای نگهداری پیش بینی شده و تضمین کیفیت فراهم می کند. این مقاله توضیح می دهد که چگونه PLC ها تولید ورق AAC را ساده می کنند، پارامترهای فنی تجهیزات ما را ارائه می دهند و به رایج ترین سؤالات در مورد اتوماسیون پاسخ می دهند. برای کشف اینکه چرا کارخانه ما در راه حل های هوشمند AAC صنعت را رهبری می کند، ادامه دهید.
بچینگ مواد خام پایه و اساس کیفیت AAC است. حتی انحرافات جزئی در نسبتهای آهک، سیمان، ماسه یا گچ منجر به ضعف ساختاری یا نقصهای سطحی میشود. دسته بندی دستی سنتی به هوشیاری اپراتور متکی است که مستعد خستگی و خطا است. کارخانه ما سیستم بچینگ با کنترل PLC Zenith را برای اتوماسیون توزین و دوز اجرا کرد. PLC دستور العمل ها را از یک پایگاه داده متمرکز می خواند و هر جزء را در زمان واقعی بر اساس میزان رطوبت و دما تنظیم می کند. این کار حدس و گمان را حذف می کند و تضمین می کند که هر دسته ای با تلورانس های دقیق مطابقت دارد.
مزایای کلیدی بچینگ مبتنی بر PLC عبارتند از:
تجهیزات خط تولید ورق AAC ما از حسگرهایی با وضوح بالا استفاده می کند که مستقیماً از طریق اترنت صنعتی با PLC ارتباط برقرار می کند. این سیستم می تواند تا 500 دستور غذا را ذخیره کند و تغییر بین دستور غذاها کمتر از دو دقیقه طول می کشد. علاوه بر این، PLC هر گونه انحراف بیش از 0.5٪ را علامت گذاری می کند و تا زمانی که اپراتور زنگ هشدار را بررسی کند، تولید را متوقف می کند. این کنترل کیفی فعال، ضایعات مواد خام را سالانه 18٪ کاهش می دهد، همانطور که در ممیزی های کارخانه ما تأیید شده است. برای تولیدکنندگانی که قصد مقیاسپذیری دارند، بچینگ PLC تضمین میکند که هر ورق AAC چگالی یکنواخت و مقاومت فشاری را حفظ میکند. بدون اتوماسیون، ناهماهنگیهای دستهای به مراحل بعدی تبدیل میشوند و باعث ایجاد ترکهای برش یا اتوکلاو ناهموار میشوند. بنابراین، سرمایه گذاری در بچینگ پیشرفته با PLC اختیاری نیست، اما برای تولید ورق AAC درجه یک ضروری است.
علاوه بر این، PLC با سیستم های برنامه ریزی منابع سازمانی (ERP) ادغام می شود و به مشتریان ما اجازه می دهد مصرف مواد را از راه دور نظارت کنند. داشبوردهای بیدرنگ وضعیت دسته، نمودارهای روند و هشدارهای پیشبینیکننده برای پر کردن مجدد سیلو را نشان میدهند. این سطح از بینش به مدیران کارخانه برای بهینه سازی موجودی و کاهش زمان خرابی نیرو می دهد. به طور خلاصه، سیستمهای PLC دستهبندی را از یک گلوگاه بالقوه به یک فرآیند ساده و بدون خطا تبدیل میکنند. تخصص Zenith در کالیبره کردن سلولهای بار و تنظیم حلقههای PID تضمین میکند که مشتریان ما به 99.8 درصد دقت دستهبندی روزانه دست پیدا میکنند.
پس از بچینگ، مراحل اختلاط و ریخته گری همگنی و ساختار منفذی دوغاب را تعیین می کند. اختلاط ناسازگار منجر به حفرههای بزرگ، رسوبگذاری یا استحکام سبز ضعیف میشود. سیستمهای PLC سرعت، مدت و توالی میکسر را تنظیم میکنند، در حالی که دمای ریختن و نسبت آب به جامد را نیز کنترل میکنند. کارخانه ما از PLC Zenith برای مدیریت میکسرهای سیاره ای با درایوهای فرکانس متغیر (VFD) استفاده می کند. PLC اختلاط را در هنگام ادغام پودر تسریع می کند، سپس سرعت را کاهش می دهد تا از گیر افتادن هوا جلوگیری شود. سنسورهای دما داده ها را به PLC می رسانند، که تزریق بخار را برای حفظ دمای 40-45 درجه سانتی گراد برای واکنش بهینه پودر آلومینیوم تنظیم می کند.
بهینه سازی های کلیدی فعال شده توسط PLC ها عبارتند از:
تجهیزات خط تولید ورق AAC ما دارای یک صفحه نمایش لمسی HMI است که منحنی های مخلوط و سیاهه های ریخته گری را نمایش می دهد. اپراتورها می توانند برنامه های از پیش تعریف شده را برای تراکم ورق های مختلف (300-800 کیلوگرم بر متر مکعب) انتخاب کنند. PLC همچنین قفل های ایمنی را اجرا می کند: اگر قالب به درستی قرار نگیرد، میکسر نمی تواند تخلیه شود و از ریختن آن جلوگیری می کند. یکی از با ارزش ترین جنبه ها، الگوریتم تطبیقی است که تغییرات دمای مواد را جبران می کند. به عنوان مثال، اگر سیمان گرمتر از حد معمول برسد، PLC زمان اختلاط را کاهش می دهد تا از سفت شدن زودرس جلوگیری کند. این کنترل پویا تضمین می کند که دوغاب به طور یکنواخت بالا می رود و صفحات AAC با منافذ ریز و به طور مساوی توزیع می شود. مشتریان ما پس از تغییر به اختلاط با مدیریت PLC، 25٪ کاهش در ورق های رد شده را گزارش می دهند. علاوه بر این، سیستم هر چرخه ریخته گری را ثبت می کند و امکان تجزیه و تحلیل علت ریشه ای را برای هر گونه ناهنجاری فراهم می کند. با کاهش دخالت انسان، PLC تغییرات ناشی از تغییرات شیفت یا سطوح مهارت اپراتور را حذف می کند. برای خطوط تولید با حجم بالا، این سازگاری مستقیماً به هزینه های تولید کمتر و رضایت بیشتر مشتری منجر می شود. تیم راه اندازی Zenith اطمینان حاصل می کند که هر برنامه PLC با مواد خام و شرایط آب و هوایی خاص شما تنظیم شده است و از روز اول کارایی را به حداکثر می رساند.
برش کیک های سبز رنگ AAC به ورقه های دقیق و سپس اتوکلاو کردن آنها نیاز به همگام سازی در چندین محور دارد. هر گونه ناهماهنگی در طول برش باعث بریدگی لبه یا خطاهای ابعادی می شود، در حالی که پخت نامناسب منجر به تشکیل ناقص توبرموریت می شود. سیستمهای PLC تنش سیم برش، سرعت قاب برش و رمپهای دما/فشار اتوکلاو را هماهنگ میکنند. کارخانه ما از PLC Zenith برای مدیریت دستگاه های سیم برش با رمزگذارهای مطلق استفاده می کند. PLC تضمین می کند که قاب برش با سرعت 0.5-2 متر در دقیقه بسته به تراکم کیک حرکت می کند و از شکستن سیم یا کشش سطح جلوگیری می کند. به طور همزمان، PLC تنش سیم را از طریق رگولاتورهای پنوماتیکی حلقه بسته تنظیم می کند و به تحمل برش ± 1 میلی متر در طول و عرض ورق دست می یابد.
در طول اتوکلاو، PLC یک چرخه پخت از پیش تعریف شده را با چند فاز اجرا می کند: پیش خلاء، گرمایش، فشار ثابت و خنک کننده. فرستندههای فشار و ترموکوپلها را در زمان واقعی نظارت میکند و دریچههای بخار را تعدیل میکند تا نرخ رمپ ایدهآل را دنبال کند. اگر فشار از نقطه تنظیم بیشتر شود، PLC دریچه های خروجی را به تدریج باز می کند تا از شوک حرارتی جلوگیری کند. این کنترل دقیق، تشکیل فازهای CSH کریستالی را به حداکثر میرساند و استحکام ورق را به 4-6 مگاپاسکال طبق استانداردهای ASTM افزایش میدهد. تجهیزات خط تولید ورق AAC ما همچنین شامل موارد ایمنی است: اگر هر درب اتوکلاو آب بندی نشود، PLC چرخه را قفل می کند و فشار را به طور خودکار تخلیه می کند. داده های هر دسته اتوکلاو برای اهداف گواهی و گارانتی ذخیره می شود.
مزایای اضافی برش و پخت با کنترل PLC:
کارخانه ما مستند کرده است که ادغام PLC رد برش را از 5% به کمتر از 1% کاهش می دهد. علاوه بر این، پخت مداوم لکههای نرم و ترک خوردگی را از بین میبرد و ظرفیت نگهداشتن میخ و عایق حرارتی ورق را افزایش میدهد. برای سازندگانی که ورقهای AAC تقویتشده تولید میکنند، PLC همچنین قرار دادن قفسهای توری فولادی را قبل از ریختهگری کنترل میکند و اطمینان حاصل میکند که پس از برش در مرکز قرار میگیرند. بدون چنین اتوماسیونی، حمل دستی اغلب آرماتورها را از جای خود خارج می کند و منجر به شکست ساختاری می شود. بنابراین، PLC ها برای تولید ورق های AAC با درجه بالا که نیازهای ساختمانی مدرن را برآورده می کنند ضروری هستند. Zenith آموزش کامل برنامه نویسی و عیب یابی PLC را ارائه می دهد و تیم شما را برای حفظ اوج عملکرد توانمند می کند.
هنگام انتخاب تجهیزات خط تولید ورق AAC، خریداران باید معیارهای عملکرد کلیدی را ارزیابی کنند که مستقیماً بر خروجی، کیفیت و هزینه های عملیاتی تأثیر می گذارد. در زیر جدول دقیقی از مشخصات سیستمهای یکپارچه PLC Zenith، بر اساس دادههای تاسیسات کارخانه ما در سراسر جهان آمده است. این پارامترها نشان میدهند که چگونه کنترل PLC تنظیم دقیق هر فاز تولید را ممکن میسازد.
| پارامتر | محدوده ارزش | ویژگی کنترل PLC |
| دقت دسته بندی (در هر جزء) | ± 0.2٪ تا 0.5 ±٪ | توزین حلقه بسته با تصحیح وزنه خودکار |
| سرعت اختلاط (متغیر) | 0-1500 دور در دقیقه | پروفیل های سرعت کنترل شده با دستور VFD |
| زمان ریخته گری در هر قالب | 45-90 ثانیه | منطق ترتیبی با چک های اینترلاک |
| تحمل برش (طول/عرض/ارتفاع) | ± 1 میلی متر تا 1.5 ± میلی متر | تنظیم موقعیت سروو و تنش سیم |
| محدوده فشار اتوکلاو | 0.8-1.2 مگاپاسکال | حلقه های PID با برنامه ریزی سطح شیب دار/خیساندن |
| محدوده دمای اتوکلاو | 180 درجه سانتیگراد - 200 درجه سانتیگراد | بازخورد ترموکوپل چند منطقه ای |
| زمان چرخه (بچینگ تا ورق تمام شده) | 8-12 ساعت (شامل پخت) | زمانبندی تولید یکپارچه در PLC |
| مصرف انرژی در متر مکعب | 35-45 کیلووات ساعت | کنترل بخار و موتور بر اساس تقاضا |
| زمان چرخه اسکن PLC | < 10 میلی ثانیه | به روز رسانی I/O در زمان واقعی و کنترل زنگ هشدار |
| نگهداری داده ها | 5 سال در کارت SD محلی | ثبت رویداد و نسخه پشتیبان تهیه کنید |
کارخانه ما این پارامترها را در طول دو دهه اصلاح کرده است و تضمین می کند که تجهیزات خط تولید ورق AAC Zenith خروجی ثابتی تا 300000 متر مکعب در سال در هر خط ارائه می دهد. توانایی PLC برای ثبت روندها و تولید گزارشهای شیفت به مشتریان ما کمک میکند تا گواهیهای کیفیت دقیقی مانند EN 12602 یا ASTM C1693 را دریافت کنند. علاوه بر این، دسترسی از راه دور از طریق VPN امن به تیم پشتیبانی Zenith اجازه می دهد تا مشکلات را فوراً تشخیص دهد و میانگین زمان تعمیر را کاهش دهد. هنگام مقایسه تجهیزات، روی دقت بچینگ و کنترل پخت تمرکز کنید - اینها بیشترین تأثیر را بر استحکام ورق و پایداری ابعادی دارند. با اتوماسیون PLC، مشتریان ما به دوره های بازپرداخت کمتر از 18 ماه به لطف کاهش ضایعات و هزینه های نیروی کار دست می یابند. با ما تماس بگیرید تا ببینید چگونه می توان این پارامترها را برای مواد اولیه و اهداف تولید خود سفارشی کرد.
سیستمهای PLC مرکز عصبی تولید ورق AAC مدرن هستند و هر مرحله را از بچینگ به اتوکلاو تبدیل میکنند. آنها خطاهای انسانی را حذف می کنند، تنظیمات زمان واقعی را ارائه می دهند و ثبات بی نظیری را ارائه می دهند. کارخانه ما یکپارچه شده استاوجراهحلهای PLC در تجهیزات خط تولید ورق AAC در سرتاسر جهان، بازدهی بالاتر و هزینههای عملیاتی کمتری را به دست میآورد. نکات کلیدی: بچینگ با کنترل PLC دقت 0.2% را تضمین می کند. اختلاط و ریخته گری با تغییرات مواد خام سازگار می شود. تحمل برش به 1± میلی متر کاهش می یابد. و چرخه های اتوکلاو از پروفایل های فشار-دمای ایده آل پیروی می کنند. جدول پارامترهای فنی بالا مزایای قابل اندازه گیری اتوماسیون را نشان می دهد. با استفاده از تجهیزات مبتنی بر PLC، تولیدکنندگان ضایعات را تا 25 درصد، مصرف انرژی را تا 12 درصد کاهش میدهند و بیش از 80 درصد پسماندها را رد میکنند. در صنعتی که حاشیه ها به کارایی بستگی دارد، PLC ها لوکس نیستند بلکه یک ضرورت هستند. برای رقابتی ماندن، روی سیستمهای هوشمندی سرمایهگذاری کنید که با کسبوکار شما مقیاس دارند.
بحرانی ترین مرحله تولید که در آن PLC ها از نقص در ورق های AAC جلوگیری می کنند چیست؟
بحرانی ترین مرحله، بچینگ مواد خام است، زیرا حتی انحرافات جزئی در نسبت آهک یا سیمان، چگالی و استحکام نهایی AAC را تغییر می دهد. PLC ها از لودسل و فلومتر برای تنظیم هر جزء در زمان واقعی با دقت معمولی 0.2 ± استفاده می کنند. کارخانه ما دریافت که بچینگ دستی باعث میشود 12 درصد از ورقها در تستهای فشردهسازی ناموفق باشند، در حالی که بچینگ PLC آن را به کمتر از 0.5 درصد کاهش میدهد. بدون بچینگ دقیق، اختلاط، برش و پخت بعدی نمی تواند خطاهای پایه را جبران کند. بنابراین، سیستمهای PLC مستقیماً علت اصلی بسیاری از مشکلات کیفیت را برطرف میکنند.
آیا سیستم های PLC می توانند مصرف انرژی را در اتوکلاو ورق AAC کاهش دهند؟
بله، به طور قابل توجهی. PLC ها کنترل سطح شیب دار/خیساندن و مدولاسیون بخار مبتنی بر تقاضا را اجرا می کنند و از اتلاف انرژی از بیش از حد دما یا فشار جلوگیری می کنند. در تجهیزات خط تولید ورق AAC Zenith، PLC با تطبیق جریان بخار با سرعت جذب حرارت دقیق کیک، مصرف انرژی اتوکلاو را 12 تا 15 درصد کاهش می دهد. علاوه بر این، PLC می تواند چرخه های اتوکلاو را در ساعات کم مصرف برق برنامه ریزی کند و گرمای میعانات را بازیابی کند. مشتریان ما سالانه بیش از 30000 کیلووات ساعت در هر اتوکلاو صرفه جویی می کنند. بدون بهینهسازی PLC، کنترل دستی سوپاپ اغلب منجر به افزایش فشار و تهویه غیرضروری میشود و قبض سوخت را تا 20 درصد افزایش میدهد.
چگونه یکپارچه سازی PLC کارایی تغییر بین اندازه های مختلف ورق AAC را بهبود می بخشد؟
سیستمهای PLC چندین دستور برش را ذخیره میکنند و بهطور خودکار سیمها یا قابهای برش را از طریق درایوهای سروو تغییر مکان میدهند. اپراتورها بهجای تنظیم دستی سیمهای برش 20+ (که 2 تا 3 ساعت طول میکشد و خطا ایجاد میکند)، به سادگی ابعاد ورق جدید را در HMI انتخاب میکنند. PLC هر سیم را در عرض 5 دقیقه با قابلیت تکرار 0.2± میلی متر به موقعیت برنامه ریزی شده حرکت می دهد. کارخانه ما از مدیریت دستور پخت Zenith برای رسیدگی به اندازه های 600x2000 میلی متر تا 1200x6000 میلی متر استفاده می کند. این چابکی به تولیدکنندگان این امکان را می دهد که بدون توقف طولانی به سفارشات سفارشی پاسخ دهند. در مقابل، تغییر دستی اغلب منجر به برش نادرست و هدر رفتن کیک در طول اجرای آزمایشی می شود.
PLC ها چه ویژگی های تعمیر و نگهداری پیش بینی کننده ای را برای تجهیزات خط تولید ورق AAC ارائه می دهند؟
PLC ها به طور مداوم ارتعاش، مصرف جریان، زمان چرخه و دما را بر روی اجزای کلیدی مانند میکسرها، سیم برش ها و درب های اتوکلاو نظارت می کنند. هنگامی که پارامتری خارج از محدوده نرمال حرکت می کند (به عنوان مثال، جریان موتور میکسر 10٪ بالاتر از خط پایه افزایش می یابد)، PLC قبل از وقوع خرابی یک هشدار ایجاد می کند. کارخانه ما نرم افزار تشخیصی Zenith را ادغام کرده است که عمر مفید باقیمانده را برای برش سیم ها و مهر و موم اتوکلاو محاسبه می کند. این رویکرد پیشبینی، توقفهای برنامهریزی نشده را تا 70 درصد کاهش میدهد و عمر تجهیزات را تا 25 درصد افزایش میدهد. بدون چنین ویژگی هایی، تولیدکنندگان به تعمیر و نگهداری واکنشی متکی هستند که منجر به توقف پرهزینه تولید و خطرات ایمنی می شود.
آیا نظارت از راه دور و عیب یابی با خطوط AAC با کنترل PLC امکان پذیر است؟
کاملا. PLC های مدرن شامل پورت های اترنت صنعتی و قابلیت های VPN ایمن هستند که به مهندسان Zenith این امکان را می دهد تا از هر کجا به سیستم کنترل از راه دور دسترسی داشته باشند. میتوانیم دادههای زنده را بررسی کنیم، پارامترهای PID را تنظیم کنیم، یا سیستمافزار جدید را بدون سفر به سایت آپلود کنیم. کارخانه ما از تشخیص از راه دور برای 90 درصد مشکلات رایج پشتیبانی می کند و میانگین زمان تعمیر را از 48 ساعت به 4 ساعت کاهش می دهد. PLC همچنین برای هشدارهایی مانند فشار کم یا انحراف دسته ای هشدارهای ایمیل یا پیامک خودکار ارسال می کند. این اتصال حداقل زمان خرابی و پشتیبانی متخصص را در اختیار شما قرار می دهد. برای گیاهان در مکان های دور، دسترسی از راه دور یک تغییر دهنده بازی برای حفظ زمان بالا است.
گام بعدی را به سمت تولید کاملاً خودکار و با راندمان بالا بردارید. تجهیزات خط تولید AAC Sheet Zenith با PLC به بیش از 200 کارخانه در سراسر جهان کمک کرده است تا ضایعات را کاهش دهند، هزینه های انرژی را کاهش دهند و ورق های برتر را تولید کنند.همین امروز با تیم مهندسی ما تماس بگیریدبرای مشاوره رایگان و تجزیه و تحلیل ROI سفارشی. اجازه دهید به شما نشان دهیم که چگونه تخصص کارخانه ما می تواند به مزیت رقابتی شما تبدیل شود.